Qué buscas?
Una plantilla de escudo térmico de acero inoxidable puede coincidir con su plano plano y aun así necesitar retoques después del conformado. Un ala o pestaña puede quedar demasiado alta, un orificio puede no alinearse con su soporte, o un borde no acabado puede quedar orientando hacia el cableado que se supone que debe proteger el escudo. Estos problemas deben abordarse en el plan de fabricación, antes de cortar el primer lote de producción.
Al trabajar con láminas de escudo térmico de acero inoxidable, desarrolle la plantilla, la secuencia de conformado y el tratamiento de bordes de manera conjunta. Valide el método de corte en el material gofrado real, verifique la forma tras retirarlo del troquel e inspeccione las zonas de fijación en la condición final.
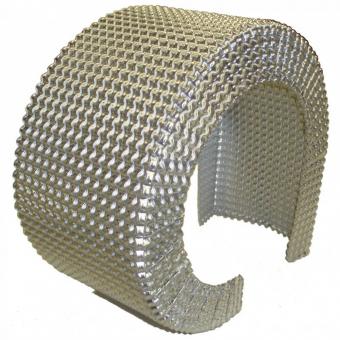
BSTFLEX suministra material de escudo térmico de acero inoxidable gofrado para corte, plegado, estampado y fabricación a medida. La siguiente guía se centra en convertir esa lámina en una pieza repetible, en lugar de comparar el acero inoxidable con otros metales.
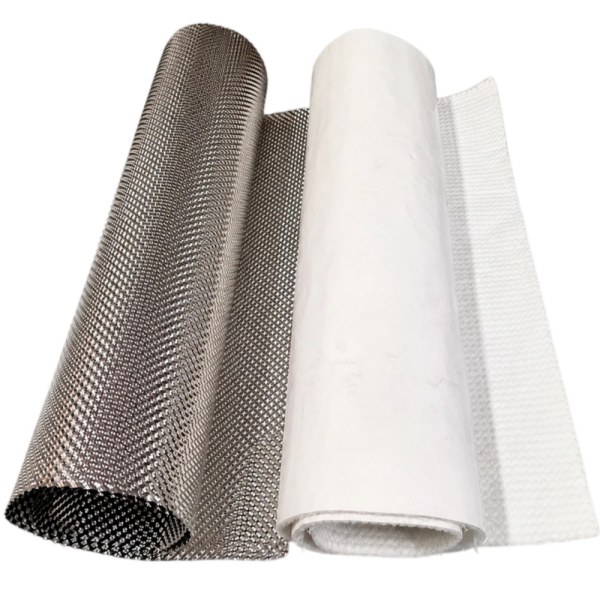
Utilice el grado de acero inoxidable, el estado de suministro, el espesor del metal base y el patrón de gofrado especificados para la prueba de conformado. Un recorte sobrante resulta útil para comprobar un trazado aproximado, pero no debe convertirse en la muestra de aprobación para un material de producción distinto.
BSTFLEX incluye 0,1 mm, 0,15 mm y 0,2 mm entre sus opciones de láminas para escudos térmicos de acero inoxidable. Mantenga el calibre del metal base separado de la altura total del perfil gofrado. Para la elección del espesor en sí, consulte cómo elegir el espesor para láminas de escudo térmico de acero inoxidable gofrado.
Marque el lado previsto de la fuente de calor y la orientación del patrón en la pieza de prueba en bruto. Utilice las mismas referencias al comparar muestras para que un cambio de orientación no se confunda con un cambio en la calidad del material.
El contorno visible de un protector instalado no es su patrón de corte plano. Las curvas, las pestañas, los bordes doblados y las lengüetas de montaje requieren material que puede no aparecer en una fotografía de vista frontal.
Para un protector de escape curvo, establezca el perfil requerido de manera independiente de la superficie del tubo. Una plantilla presionada directamente contra el tubo no incluye una separación diseñada. Haga que la separación prevista forme parte del dibujo antes de desarrollar la pieza en bruto.
Como comprobación geométrica simple, un arco de 180 grados a un radio de referencia de 40 mm tiene una longitud de arco de aproximadamente 125,7 mm. Ese es solo el arco, no un ancho de pieza en bruto aprobado. Los retornos de borde, los márgenes de doblado, las lengüetas y el recorte aún deben tenerse en cuenta, y el patrón desarrollado debe comprobarse en una prueba de conformado.
Para un protector con curvatura compuesta, utilice una muestra conformada o un método de desarrollo adecuado en lugar de asumir que una tira rectangular puede reproducir toda la superficie. Acuerde dónde se permiten costuras o secciones separadas antes de cortar el material.
Seleccione un proceso de corte que pueda sujetar y cortar el material delgado de acero inoxidable especificado sin daños inaceptables. Para un prototipo, evalúe un método de cizallamiento de chapa delgada adecuado. La producción repetida puede justificar herramientas de corte dedicadas o un proceso de corte por láser cualificado. Confirme la ruta propuesta con el fabricante en lugar de tratar estos métodos como intercambiables.
El corte por láser utiliza energía térmica localizada. Al evaluarlo para una pieza en bruto delgada en relieve, incluya la condición del borde y la distorsión en la inspección de prueba; no apruebe el proceso basándose únicamente en la precisión del contorno.
Soporte la pieza en bruto y controle el material sobrante durante el corte. Inspeccione ambos lados del borde terminado para detectar rebabas, desgarros, arrugas no deseadas y daños en las lengüetas estrechas. Establezca límites de aceptación antes de la prueba, incluidos los bordes que recibirán un acabado posterior.
Las esquinas interiores merecen una atención especial. Las muescas pronunciadas pueden aumentar la tensión local, así que utilice los radios de esquina especificados en el plano o elementos de alivio en lugar de dejar una terminación de corte descontrolada. Esto es especialmente importante cuando el elemento se encuentra cerca de una lengüeta de montaje u otra área sometida a cargas repetidas.
Utilice equipos y protección de manipulación adecuados para la chapa metálica afilada. Retire las virutas sueltas antes de trasladar la pieza en bruto a la estación de conformado o ensamblaje.
El acero inoxidable puede recuperar su forma elástica después del plegado, y la respuesta varía según el grado, el grosor y el estado del material. Compruebe la pieza después de descargarla. Un perfil que coincide con un dispositivo de sujeción únicamente mientras está sujeto no ha demostrado la geometría de estado libre requerida.
Establezca las herramientas y la compensación mediante una prueba representativa. No aplique un radio de plegado mínimo universal ni un ángulo de sobreplegado a cada lámina repujada. El material seleccionado y el elemento acabado deben evaluarse conjuntamente.
Soporte las áreas curvas amplias con herramientas adecuadas para el perfil previsto. En una línea de plegado, decida si el aplastamiento local del patrón repujado es aceptable y cómo se inspeccionará esa área. Distinga un área de contacto intencional de la herramienta del aplastamiento accidental en otras partes del panel.
Los aceros inoxidables austeníticos se endurecen por deformación durante el trabajo en frío. Evite doblar repetidamente la misma pieza de prueba hacia adelante y hacia atrás para obtener el ajuste deseado. Una vez establecido un ajuste, pruébelo en una pieza en bruto nueva fabricada mediante la secuencia prevista.
Un agujero puede ser correcto en la pieza en bruto plana y, sin embargo, quedar en la posición incorrecta después de conformar el material circundante. Defina si su ubicación crítica se mide en estado plano o acabado.
Cuando se hace un agujero antes del conformado, verifique su posición y forma posteriormente. Cuando se hace más tarde, proporcione una forma fiable de ubicar y sujetar la pieza conformada. Ninguna de las secuencias debe aprobarse sin comprobar el acceso y la repetibilidad.
Para los agujeros con reborde, la calidad del borde de corte y el trabajo en frío previo afectan al riesgo de agrietamiento del borde. Examine el elemento conformado real en lugar de aprobarlo únicamente a partir del diámetro del agujero original.
Muestre cualquier refuerzo especificado, área de contacto de la arandela o soporte de montaje separado en el dibujo de conjunto. No utilice el elemento de fijación para forzar una lengüeta mal conformada para que se alinee durante la comprobación de aceptación.
Un tratamiento de bordes cambia la geometría de la pieza y puede requerir material bruto adicional. Elíjalo antes de finalizar el contorno de corte, particularmente donde el protector bordea una manguera, un arnés o un área de acceso para servicio.
| Detalle del borde | Qué definir | Qué comprobar en la muestra |
|---|---|---|
| Borde recortado y desbarbado | Contorno acabado, rebaba admisible y condición de borde requerida | Sin virutas sueltas ni elementos afilados inaceptables; las dimensiones se mantienen dentro de los límites del plano |
| Brida devuelta | Altura de la brida, dirección y radio interior | La pestaña despeja las piezas adyacentes y no interfiere con la instalación o extracción |
| Borde doblado o dobladillo | Detalle abierto o cerrado, tolerancia de doblez y envolvente terminada | El doblez cumple con el perfil especificado sin agrietarse ni reducir la holgura requerida |
Doblar un borde hacia atrás puede proporcionar protección en los bordes y aumentar la estabilidad local. No es automáticamente el tratamiento adecuado para cada lámina o geometría. Revise el doblez con el material y las herramientas seleccionadas, e inspeccione el resultado en lugar de asumir que cerrar el borde lo hace aceptable.
Durante el desbarbado, apoye el material delgado y evite remover más metal del que permite el proceso aprobado. El objetivo es la condición de borde especificada, no una apariencia fuertemente redondeada que cambie las dimensiones de la pieza.
El contorno encaja, pero los agujeros de montaje no.Compare las referencias del patrón plano con las referencias de la pieza formada. Revise las ubicaciones de los dobleces y la secuencia de perforación antes de ensanchar los agujeros para hacer que la muestra encaje.
Aparece una grieta junto a un elemento cortado.Inspeccione el borde original, el radio local y el historial de conformado. Un espesor mayor no es un diagnóstico; establezca si el daño por corte, la geometría o la operación de conformado contribuyeron al problema.
El protector encaja antes de doblar el borde, pero no después.Revise la tolerancia del borde y la envolvente terminada. Mantenga tanto una inspección intermedia como una inspección final cuando la operación del borde cambie una dimensión crítica.
La pieza coincide con el dispositivo pero se mueve cuando se suelta.Revise la forma en estado libre y la compensación de conformado. Defina la sujeción de montaje permitida en lugar de depender de una fuerza de sujeción no documentada.
Conserve la muestra aprobada con la especificación del material, la revisión del despiece y la secuencia de conformado. Registre el método de corte, las referencias de las herramientas, el tratamiento de bordes y las referencias de inspección que lo produjeron.
Para la aprobación de producción, verifique más de una sola muestra ajustada a mano. Utilice la cantidad de prueba acordada y el plan de aceptación para evaluar la repetibilidad. Si se propone un cambio de material o proceso, identifique qué características requieren una nueva revisión.
La aprobación de fabricación y la aprobación térmica sirven para propósitos diferentes. La primera establece que la pieza se puede fabricar según su especificación. La segunda comprueba si el protector instalado proporciona la protección requerida bajo el servicio especificado. Un panel limpio y dimensionalmente correcto no sustituye a las pruebas térmicas y de durabilidad pertinentes.
Sí. BSTFLEX ofrece láminas de acero inoxidable gofrado conformables para estas operaciones. Cualifique el método de corte y conformado para el calibre, patrón y geometría de pieza elegidos en lugar de asumir que todos los procesos de lámina delgada darán el mismo resultado.
Utilice la secuencia que cumpla de manera confiable con los requisitos de la pieza terminada. Los agujeros precortados necesitan comprobación después del conformado; los agujeros hechos posteriormente requieren una ubicación precisa y soporte de la pieza conformada.
No. Especifique el borde de acuerdo con la manipulación, los componentes adyacentes, el espacio disponible y la fabricabilidad. Un dobladillo es una opción, no un requisito universal.
Puede respaldar una revisión preliminar de ajuste, pero la aprobación de producción debe abordar la ruta de fabricación real. Registre los límites de la evaluación del prototipo y pruebe el proceso de producción propuesto por separado.
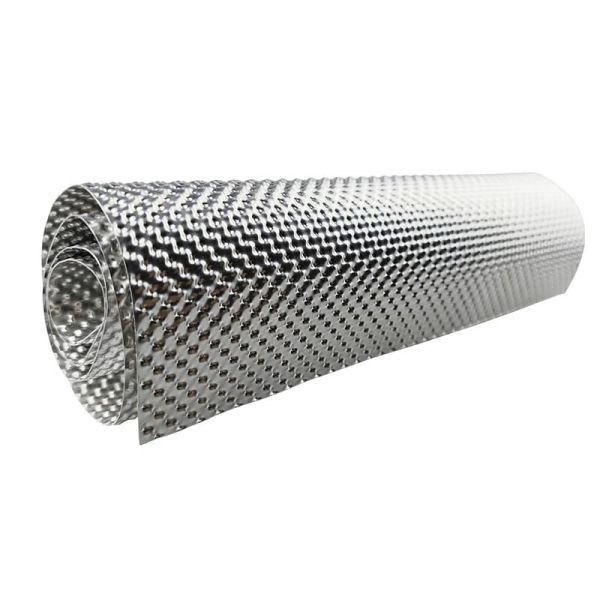
BSTFLEX suministra lámina de barrera térmica de acero inoxidable con opciones de gofrado existentes y personalizadas. El suministro de láminas y piezas basadasใน planos se puede discutir para el alcance de proyecto requerido.
Envíe el despiece plano y los planos de la pieza terminada cuando estén disponibles, junto con el grado de acero inoxidable, el calibre, la referencia del patrón y la cantidad de muestra. Marque los dobleces críticos, las áreas de fijación y los detalles de los bordes para que se incluyan en la revisión.
Envíe su dibujo de protector térmico a BSTFLEX para una consulta de material y fabricación. Indique si necesita lámina para su propio taller, piezas en bruto cortadas o un componente formado y terminado.
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
teléfono/Whatsapp : 0086-15856303740
Email : sales@bstbraidedsleeve.com
Skype : vanesa-cheng